Horké sklo od pece k chladicí komoře:jak vzniká foukaný kus
Sklářská huť je dílna postavená kolem tepla. Sklovina se v ní taví, nabírá, tvaruje a nakonec pomalu ochlazuje — a každý z těchto kroků má vlastní teplotní rozmezí, vlastní nářadí a vlastní chyby, kterých se lze dopustit.
Kemogo je nezávislý redakční projekt, který tyto kroky popisuje střízlivě a v pořadí, v jakém na sebe u pece skutečně navazují.
Co na těchto stránkách najdete
- Tavicí, ohřívací a chladicí pec — k čemu slouží každá z nich
- Nabírání skloviny na píšťalu a příprava baňky
- Foukání do formy a volné tvarování
- Barvení kovovými oxidy a barevné fritty
- Proč o pevnosti kusu rozhoduje chlazení
- Studená úprava: řezání, broušení, leštění
- Bezpečnost práce u otevřené pece
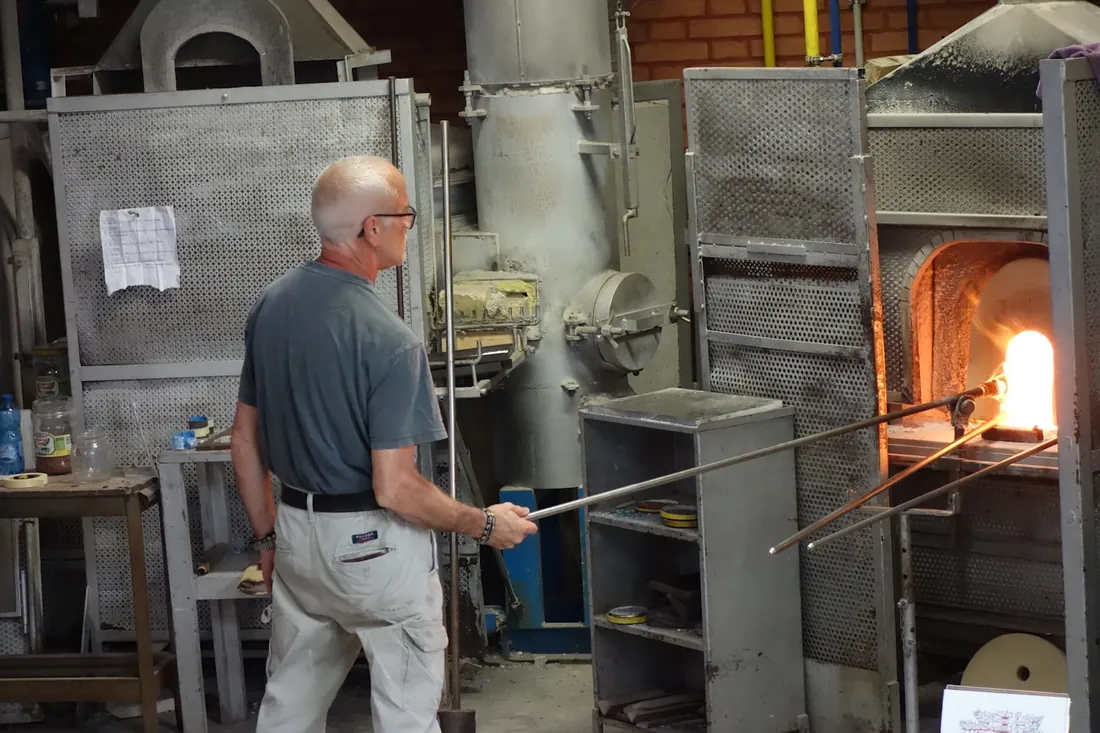
Tavicí pec, ohřívací pec a chladicí pec: tři různé úlohy tepla
Huť pro foukané sklo se neobejde bez tří tepelných zařízení. Bývají vedle sebe, vypadají podobně, ale plní zcela odlišné funkce a pracují v jiných teplotních rozmezích. Kdo si tento rozdíl neujasní, těžko pochopí, proč se hotový kus mezi jednotlivými úkony tolikrát vrací do ohně.
Tavicí pec drží sklovinu v tekutém stavu. Vsázka — písek, soda nebo potaš, vápenec a střepy z předchozí výroby — se v ní roztaví a poté nechá čeřit, aby z hmoty odešly bubliny plynů vzniklých rozkladem surovin. Provozní teplota se u ateliérových pecí pohybuje zhruba mezi 1 050 a 1 200 °C, přičemž nejvyšší teplota připadá na tavení a čeření, zatímco pro samotné nabírání se sklovina nechává mírně sestoupit, aby nebyla příliš řídká.
Ohřívací pec, v hutích označovaná jako glory hole, je vodorovný válec s jedním otvorem. Nemá v sobě žádnou sklovinu, jen prostor, do kterého se vsune rozpracovaný kus na píšťale. Slouží k tomu, aby se povrch, který během tvarování vychladl, znovu zahřál do měkkého stavu. Sklář se sem vrací téměř po každém úkonu.
Chladicí pec pracuje naopak: neudržuje teplo, ale řízeně ho odebírá. Hotový kus se do ní odkládá zahřátý zhruba na pět set stupňů a program pak po hodiny nebo dny snižuje teplotu podle křivky odpovídající tloušťce stěny. Bez tohoto kroku se dílo rozpadne, i kdyby bylo tvarováno bezchybně.
Rychlé srovnání
- Tavicí pec — udržuje zásobu skloviny, běží nepřetržitě, otevírá se jen na nabírání.
- Ohřívací pec — krátkodobý ohřev povrchu rozpracovaného kusu, používá se mnohokrát během jedné práce.
- Chladicí pec — postupné a řízené snižování teploty hotového kusu, jediná pec, která se plánuje na hodiny dopředu.
Nabírání skloviny na píšťalu a stavba první baňky
Píšťala je dutá kovová trubice dlouhá zhruba metr až metr a čtvrt, s náustkem na jednom konci a mírně rozšířenou hlavou na druhém. Před prvním nabráním se hlava předehřeje: studený kov by sklovinu prudce ochladil a ta by se ho nechytila rovnoměrně.
Samotné nabrání je otázka rovnoměrného pohybu. Hlava píšťaly se ponoří do skloviny, otáčí se stálou rychlostí a pomalu vytahuje. Sklovina se na ni navine podobně jako hustý med na lžíci. Množství se řídí hloubkou ponoru a dobou otáčení; při nabírání se nespěchá, protože nepravidelně navinutá hmota se později projeví jako výrazně nesouměrná stěna.
Po nabrání se sklovina zaválí na hladké kovové desce, marveru. Válením se hmota vystředí kolem osy píšťaly a zároveň se lehce ochladí povrch. Teprve pak přichází první fouknutí: krátký, kontrolovaný dech, který uvnitř hmoty otevře malou dutinu. Ta dutina je základem tvaru a všechno další je jen její řízené zvětšování.
Pokud má být kus objemnější, nabírá se opakovaně. Na baňku pokrytou první vrstvou se navine další sklovina, znovu se válí a znovu zahřívá. Vícenásobné nabírání vyžaduje trpělivost: každá nová vrstva musí být rovnoměrná, jinak se nesouměrnost v konečném tvaru zesílí.
Pořadí kroků při prvním nabrání
- Předehřát hlavu píšťaly v ohřívací peci.
- Ponořit ji do skloviny a otáčet stálou rychlostí.
- Vytáhnout plynule, bez trhnutí, s neustálým otáčením.
- Zaválet na marveru do souměrného válečku.
- Krátce fouknout a otevřít vnitřní dutinu.
- Vrátit do ohřevu dřív, než povrch ztuhne.
Otáčení píšťaly nikdy nekončí. Dokud je sklo měkké, gravitace ho stahuje k jedné straně; jediná obrana je stálá rotace v obou rukou i při chůzi mezi pecemi.
Foukání do formy a volné tvarování na lavici
Existují dva základní přístupy k tomu, jak dát baňce konečný tvar. Foukání do formy znamená, že se rozžhavená baňka spustí do dřevěné nebo kovové formy a nafoukne se, dokud nezaplní její stěny. Dřevěné formy se před použitím máčejí ve vodě: vlhkost se při dotyku horkého skla mění v páru, která vytvoří tenký polštář a brání přímému kontaktu, jenž by povrch poznamenal. Kovové formy dávají hladší otisk a snesou více opakování, ale sklo v nich rychleji ztrácí teplo.
Volné tvarování se obejde bez formy. Sklář sedí na lavici s dlouhými rovnoběžnými opěrami, po nichž píšťalu neustále koulí, a jednou rukou pracuje s nářadím. Roztažení průměru obstarají kleště zvané pinzeta nebo dřevěné bloky, tvar hrdla se stahuje kruhovým nástrojem, dno se plochuje deskou. Tvar tu vzniká souhrou rotace, gravitace a několika málo doteků — a to je také důvod, proč jsou volně tvarované kusy pokaždé trochu jiné.
V obou případech je klíčové hospodaření s teplem. Vnější vrstva chladne mnohem rychleji než jádro; jakmile povrch ztuhne, další zásah do tvaru ho jen popraská. Práce proto probíhá v krátkých cyklech: ohřát, otočit se k lavici, provést jeden konkrétní úkon, vrátit se do ohřevu.
Poslední fází tvarování bývá přenesení kusu z píšťaly na pevnou tyč zvanou punta. Tím se uvolní hrdlo, které bylo dosud připojené k píšťale, a lze ho otevřít, rozšířit a zahladit. Odloučení od píšťaly se dělá lehkým klepnutím po ochlazení úzkého místa — síla tu nepomáhá, rozhoduje přesně vedený teplotní rozdíl.
Barvení kovovými oxidy: odkud se v sklovině bere odstín
Barva skla nevzniká nátěrem, ale rozpuštěním kovových sloučenin přímo ve sklovině. Ionty kovu pohlcují část viditelného spektra a to, co projde, vnímáme jako odstín. Množství bývá velmi malé — často jde o desetiny procenta hmotnosti — a přesto rozhoduje o výsledku.
Nejběžnější barviva jsou dlouho známá a jejich chování je popsané. Oxidy kobaltu dávají sytou modrou, sloučeniny mědi podle podmínek tavby modrozelenou až tyrkysovou, chrom zelenou, mangan fialovou až narůžovělou, železo v závislosti na oxidačních poměrech nazelenalou nebo nahnědlou. Zvláštní skupinu tvoří sloučeniny, které se rozvíjejí až druhotným ohřevem — jejich odstín se objeví teprve po vytažení kusu z pece.
V ateliérové praxi se barvy nejčastěji přidávají v podobě drcených barevných skel, tedy fritty nebo prášku. Rozžhavená baňka se ve fritě zaválí, barevná zrna se přichytí na povrch, v ohřívací peci se roztaví a při dalším nafukování se roztáhnou spolu se stěnou. Odtud pochází i typický vzhled: barva se s rostoucím objemem řídne a kresba se protahuje ve směru tvarování.
Na co při barvení myslet
- Barevné sklo a čirá sklovina musí mít blízkou tepelnou roztažnost, jinak spoj po vychladnutí praská.
- Odstín na horké baňce neodpovídá výsledku — žhavé sklo svítí a skutečná barva se ukáže až po vychlazení.
- Silnější vrstva ztmavuje; stejné barvivo působí v tenké stěně mnohem světleji.
- Prašné barvivo patří na určené místo dílny a k práci s ním se používá ochrana dýchacích cest.
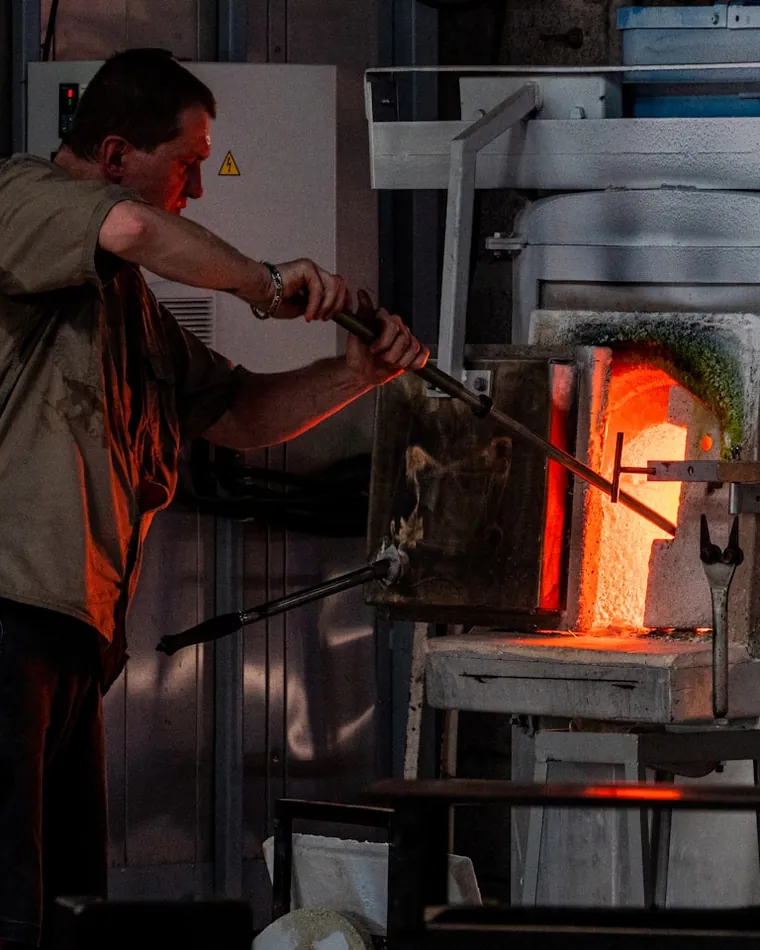
Proč o pevnosti hotového kusu rozhoduje chlazení
Sklo je špatný vodič tepla. Když horký kus vychládá volně na vzduchu, jeho povrch ztuhne dřív než jádro. Vnitřek se pak smršťuje uvnitř už pevného obalu a ve stěně zůstane trvalé pnutí. Takový předmět může vypadat bezvadně a přesto praskne o týdny později — při nalití teplé vody, při postavení na chladnou desku nebo zdánlivě bez příčiny.
Řízené chlazení tomu předchází. Kus se odloží do chladicí pece nahřáté zhruba na teplotu, při níž sklo přestává být tvárné, ale ještě dokáže uvolnit vnitřní napětí. Na této teplotě se nějakou dobu drží, aby se rozdíly mezi povrchem a jádrem vyrovnaly, a teprve poté následuje pomalý sestup. Nejcitlivější je úsek, v němž hmota přechází z plastického do křehkého stavu; právě tam se rozhoduje, zda ve stěně pnutí zůstane.
Délka programu závisí především na tloušťce stěny. Tenká sklenice bývá hotová za několik hodin, masivní plastika si žádá i více dní. Platí jednoduché pravidlo: potřebný čas roste s druhou mocninou tloušťky, takže dvojnásobně silná stěna potřebuje řádově čtyřikrát delší chlazení. Zkracování programu je nejčastější a nejdražší chyba, protože se projeví až na hotovém díle.
Známky nedostatečně vychlazeného skla
- Praskliny, které se objeví hodiny nebo dny po vyjmutí z pece.
- Duhové obrazce viditelné mezi dvěma polarizačními filtry — běžný způsob, jak pnutí odhalit.
- Roztržení kusu při první studené úpravě, například při řezání nebo broušení.
Studená úprava: od odřezání puntíku k lesklému okraji
Vychlazený kus je jen zřídka hotový. Po odloučení od punty zůstává na dně drsná stopa a horní okraj bývá nerovný. Studená dílna tyto stopy odstraňuje a je to práce zcela jiné povahy než huť: pomalá, mokrá, hlučná a založená na broušení namísto tepla.
Nadbytečný materiál se nejčastěji odděluje diamantovou pilou chlazenou vodou. Následuje broušení na kotoučích nebo plochých lapovacích deskách postupně jemnějším zrnem — hrubé zrno odebírá materiál, jemné odstraňuje rýhy po předchozím kroku. Přeskočení jednoho stupně se pozná okamžitě, protože hlubší rýhy se v dalších fázích už nezahladí.
Konečný lesk vzniká leštěním na plsti nebo korku s leštící pastou, případně krátkým ohněm, který povrch nataví. Ohňové leštění je rychlé, ale mění geometrii hran a vnáší do kusu teplo, což u masivnějších předmětů znamená nutnost dalšího vychlazení.
Do studené dílny patří i pískování, rytí a řezání dekoru. Všechny tyto techniky pracují s abrazivem a vodou, takže vyžadují odsávání nebo mokrý provoz — suchý sklářský prach je zdravotně problematický a nemá se v dílně vířit.
Pravidla, která u pece platí bez výjimky
Huť je prostředí s otevřeným ohněm, sálavým teplem a předměty, jejichž teplotu nelze odhadnout pohledem. Sklo o teplotě několika set stupňů vypadá stejně jako sklo studené. Většina úrazů v dílně proto nevzniká z dramatické nehody, ale z běžné nepozornosti.
Základem je oblečení z přírodních vláken, které se netaví, uzavřená pevná obuv, svázané vlasy a ochrana zraku. Dlouhodobý pohled do otvoru pece zatěžuje oči infračerveným zářením; k tomu slouží filtrační brýle určené pro práci u sklářských pecí. Rukavice se používají tam, kde jsou vhodné, ale nenahrazují opatrnost — při práci s nářadím je citlivost prstů důležitá.
Provozní zásady
- Každý nástroj má své místo; horké konce se odkládají vždy stejným směrem.
- Odložený kus se označí a nikdo se ho nedotýká rukou, dokud není ověřeně studený.
- Kolem pece se udržuje volná podlaha bez kabelů, střepů a vody.
- Pohyb s píšťalou se ohlašuje hlasem, ostatní ustoupí z dráhy.
- V dosahu je hasicí prostředek a chladná tekoucí voda na popáleniny.
- U pece se nepracuje o samotě, zejména při tavbě a odstávkách.
- Odvětrání běží po celou dobu provozu, nejen při tavení.
Pece se nezastavují ze dne na den. Náběh i odstavení tavicí pece probíhají podle plánu po několik dní, protože prudká změna teploty poškozuje vyzdívku i kelímek.
Jak jednotlivé kroky souvisejí a kde se chyby projeví
Práce s horkým sklem je řetězec, v němž se následek chyby objevuje jinde než její příčina. Nerovnoměrné nabrání se projeví jako nesouměrná stěna až po nafouknutí. Příliš studená baňka se roztrhne až ve formě. Přehlédnuté pnutí se ohlásí teprve při broušení nebo dokonce u zákazníka doma.
Proto má smysl číst huťský postup pozpátku: co má být na konci správně, musí být připraveno o několik kroků dřív. Souměrný tvar začíná u stálého otáčení píšťaly, čistý okraj u přesného odloučení, pevný kus u chladicího programu odpovídajícího tloušťce.
Tato stránka popisuje postupy obecně, na úrovni principů. Konkrétní teploty, časy a nastavení se liší podle složení skloviny, typu pece a velikosti výrobku a v každé dílně se ladí zkušeností. Materiály Kemogo slouží k porozumění řemeslu a k orientaci ve čteném i viděném — nenahrazují praktické zaškolení pod vedením zkušeného skláře.
Kontakt na redakci projektu
Kemogo je redakčně vedený informační web. Pokud máte k některému z textů poznámku, našli jste nepřesnost nebo vás zajímá téma, které zde zatím chybí, napište nám. Odpovídáme podle svých možností a e‑mail je jediná cesta, jak se s projektem spojit.